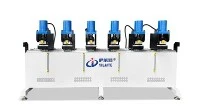
Mașină de formare a oțelului
Specificații și materiale pentru materii prime aplicabile echipamentelor: material bobină de oțel de înaltă-rezistență Q700, grosime 1,0 mm.
Dimensiunile specifice ale modelului de producție vor fi supuse desenelor clientului.
Alegeți materialul CR12MOV pentru roata de formare.

- Introducerea Produsului
Principalii parametri tehnici
| Produs Material Material | Placă de oțel aliat de înaltă rezistență |
| Grosimea materialului produsului | 2,0 mm |
| Eroare în secțiunea produsului | Conform dimensiunilor de pe desen |
| Viteza de turnare a produsului | 2~5m/min |
| eroare de lungime | 0~-0.5/2.6米 |
| Puterea totală a echipamentului | 33 kW |
| Consumul de energie al echipamentului | AC 380V, 50HZ, trifazic |
| Controlul consumului de energie | AC 220V, 50HZ, monofazat |
| Metoda de extindere | Extindere manuală |
| capacitatea portantă{0} | 2T |
| Motor de derulare | Nealimentat |
| Diametrul interior al materialului bobinei | 500-610mm |
| Grosimea lamei | Grosimea lamei 5 mm |
| Puterea totală a echipamentului | 33 kW |
| Consumul de energie al echipamentului | AC 380V.50HZ. Trei faze |
| Convertor de frecventa | / |
| Alte componente | Schneider |
| PLC | Panasonic Japonia |
| Touch screen | Taiwan Vinylon |
| Codificator | Controlul securității interne al Japoniei |
| Servomotor | Intern |
| Nota | 1. Perforați 4 găuri în stânga și dreapta primei examinări simulate |
| Rack-ul adoptă o structură integrală | Sudarea tubului pătrat (8 * 80) cu plăci de oțel așezate în jurul și pe suprafață pentru prelucrarea de frezare pe portal |
| Panoul lateral | 25 mm Q235 |
| Tip de hrană | Utilizarea plăcilor de ghidare pentru ghidarea materialelor |
| Numărul de seturi de roți de rulare formate | 27 de seturi+6-mașini de îndreptat roți |
| Formarea materialului cu role | CR12MOV |
| Prelucrare role | După tratarea termică în vid a rolelor laminoarelor, tehnologia integrată Solidworks/Mastercam și prelucrarea de precizie cu strung CNC sunt utilizate pentru a se asigura că precizia de prelucrare a rolelor de laminoare este de ± 0,02 mm. Găurile interioare ale rolelor principale ale laminoarelor sunt șlefuite cu precizie, iar precizia de prelucrare este de ± 0,02 mm. |
| Ax | Tratament de călire și revenire Φ68mm |
| Lagărele arborelui principal (fiecare placă laterală) | 6310 |
| Puterea motorului principal | 2 11Servomotoare KW, reductor de-înaltă precizie |
| Sistemul principal de transmisie a motorului | Transmisia este conectată la angrenajul legat prin pinionul cutiei de viteze de reducere a știftului cicloidal de către motor, care antrenează laminorul să se rotească sincron |
| Puterea motorului hidraulic | Opriți 11 kW |
| Metoda de tăiere | Oprire, oprire hidraulică{0} |
Tag-uri populare: Mașină de formare a oțelului, mașini de cofrat din oțel, Mașină automată de tăiere a alimentării, Mașină de formare a oțelului pentru cofraje unghiulare din oțel, mașini de cofraj din oțel, Fierăstrău de tăiere a panourilor de cofraj din oțel, Linie de producție automată cu placă de oțel tip U, Mașină de formare a rolelor în U
←
O pereche de: Mașină de perforat găuri de tirant
Următoarea: Mașină de format profil bară orizontală
→
Trimite anchetă